

桁架机器人怎么给机床上下料?跨机床布局、料仓与节拍设计要点
发布时间:
2026-09-27
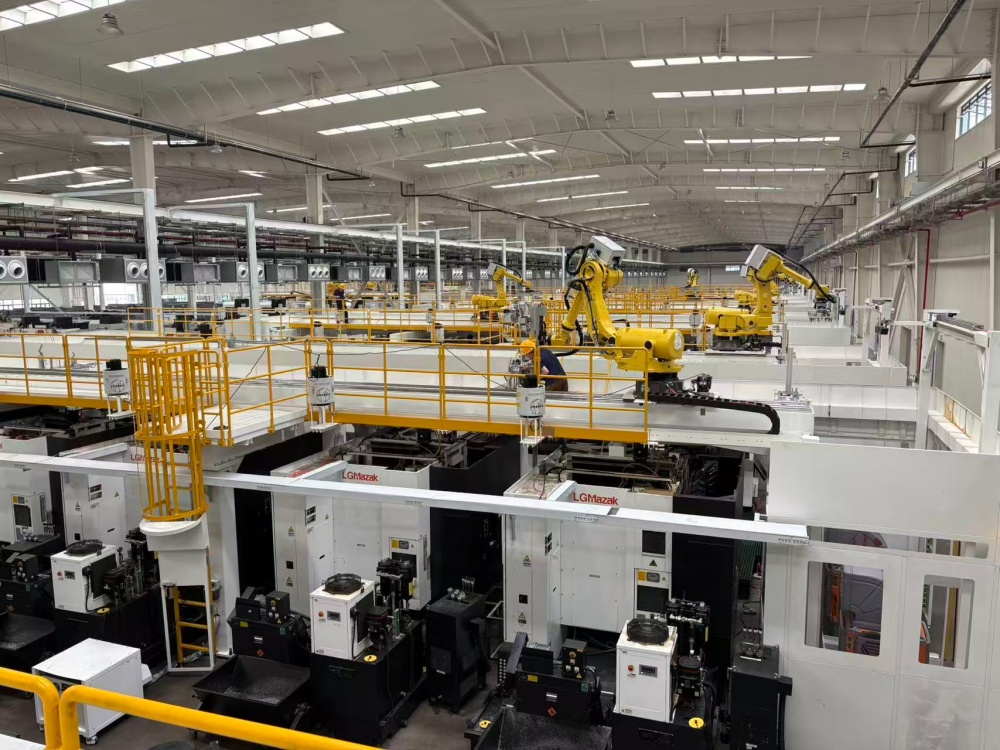
桁架机器人是横跨机床顶部、在空中做 X/Y/Z 直线运动的上下料系统,一台桁架通常服务 2-6 台机床,核心设计三件事:按机床节拍匹配确定桁架服务台数(桁架循环时间须小于最慢机床节拍的 1/N)、按毛坯形态选料仓(棒料/盘料/箱体件各不同)、按工件重量定 Z 轴负载(含手爪自重,通常 50-200kg)。规划得当可减少 2-4 名操作工,机床稼动率提升到 85% 以上。具体以实际测算为准。
桁架上下料方案适合什么机床产线?
桁架方案的价值是"空中走料、不占地面",但它有明确的适用边界。
- 最适合的产线形态:同类机床直线排布、工序相近(如多台车床粗精车、多台加工中心同工序),毛坯到成品一次流转,桁架价值最大。
- 机床数量与排布:一台桁架服务 2-6 台机床,机床沿桁架 X 轴一字排开,间距按机床防护门与卡盘位置确定;超过 6 台需评估双横梁或分段接力。
- 工件形态边界:适合回转体(棒料、盘类)与规则箱体件,单件重量通常 5-200kg;异形易变形件需专用托盘,超大超重件改用关节机器人+地轨方案。
- 节拍前提:机床单件节拍 2 分钟以上时桁架从容匹配;节拍几十秒的高节拍产线要仔细核算桁架循环时间,必要时配双爪(一手上料一手下料)。
一台桁架能带几台机床?节拍怎么匹配?
服务台数由节拍平衡决定,不是越多越好,这是方案成败的第一笔账。
- 基本公式:桁架单循环时间 = 抓料 + 移动 + 装夹 + 捞料等待等动作合计,必须满足 桁架循环时间 ≤ 最慢机床节拍 ÷ 服务台数,否则必有机床停机待料。
- 典型循环时间:中小件上下料单循环 20-60 秒(含卡盘交互与门开关),双爪同时上下料可压缩到 15-30 秒。
- 机床节拍采集:方案前实测(而非理论)各机床节拍,取最慢机床做瓶颈校核;混排不同节拍机床时,让桁架按"节拍长的机床优先"调度。
- 节拍不平衡的处理:工序差异大时按节拍分组——快机床单独配一台小桁架,慢机床共享一台,比一台桁架硬带全部更经济。
- 稼动率核算:方案输出应包含模拟排程表,验证班产数量目标;规范设计下机床稼动率可达 85%-90%,纯人工上下料通常只有 60%-70%。
料仓和手爪怎么选?
料仓与手爪是桁架方案的"毛细血管",选错是后期停机的主要原因。
- 棒料/盘类料仓:常用斜坡式料仓或翻料机构,靠重力或步进送料,配桁架逐根取料;棒料直径变化多时选可调挡块料仓。
- 箱体件料仓:用多层托盘料库或抽屉式料仓,桁架按层取放;毛坯带定位基准孔时手爪配定位销,重复取料精度 ±0.5mm 以内。
- 手爪形式:两爪/三爪气动卡爪适合规则件;异形件用真空吸盘或气动磁力吸盘;双工位手爪(一侧抓毛坯一侧抓成品)是节拍紧张时的标配。
- 卡盘与门交互:桁架须与机床信号握手(门开→进料→夹紧→退刀点确认→门关),成熟的 PLC 交互程序与安全联锁是调试省时的关键。
- 在线检测预留:高要求产线在桁架空行程段预留在线测量工位(气动量仪或视觉),不合格品自动分流,避免批量废品。
桁架方案的设计实施流程是什么?
按固定流程推进,从工艺分析到验收每步有明确交付物。
- 工艺与节拍分析:收集机床型号、工件图纸、毛坯形态、班产目标与实测节拍,输出节拍平衡表。
- 布局设计:确定机床排布、桁架跨距与总长、料仓位置(通常在桁架端头)、人工上下料位与安全围栏,输出平面布局图。
- 桁架选型:按工件+手爪重量定 Z 轴负载,按机床数量与间距定 X 行程,按机床间距定 Y 行程(或跨距),输出规格书。
- 仿真验证:用仿真软件跑完整上下料循环,验证无干涉、节拍达标、急停安全区覆盖。
- 制造与预验收:桁架出厂前做空载与负载试运行,检测各轴重复定位精度(通常 ±0.05-0.1mm)、噪声与温升。
- 现场联调与验收:与机床信号联调、首件批量试运行 24-72 小时,统计稼动率与故障率后交付。
集成商做桁架方案要避开哪些坑?
桁架项目失败的原因高度集中在三处:节拍算错、料仓简陋、接口不清。
- 按理论节拍做方案:机床样本节拍与实际加工节拍常差 20%-50%(换刀、装夹修正都占时间),方案必须按实测节拍校核,否则投产后机床排队待料。
- 料仓只做"能放料":毛坯一致性差(铸造披缝、氧化皮)时简易料仓频繁卡料,建议料仓做冗余设计(双通道+自动排堵),并在方案阶段提供毛坯实物试放。
- 机床接口责任不清:桁架与机床的信号交互(门、卡盘、启动允许)需明确由谁改机床 PLC,这是集成商与配套厂最常见的扯皮点,合同阶段就应写清接口清单。
- 忽略换型需求:多品种产线应要求手爪快换(10 分钟内换爪)与料仓可调,否则换型时间吃掉自动化收益。
- 安全配置偷减:桁架下方是操作工通道,必须配安全围栏+光栅+区域扫描,围栏高度与桁架最高点坠落半径按标准核算,不可省。
核心总结
桁架机床上下料方案的核心是节拍匹配、料仓可靠与接口清晰三件事。一台桁架服务 2-6 台直线排布的机床,桁架循环时间必须小于最慢机床节拍除以服务台数;料仓按毛坯形态选型并做防卡料冗余;与机床的信号交互责任在合同阶段写清。规范设计下机床稼动率可达 85%-90%,单条线减少 2-4 名操作工。集成商提供机床清单、工件图纸与实测节拍,配套厂家即可输出节拍平衡表、布局图与桁架规格书。
FAQ
Q1:一台桁架最多能带几台机床?
常见 2-6 台。上限由节拍决定:桁架循环时间须小于最慢机床节拍÷台数。节拍极不平衡时建议分组,各配独立桁架。
Q2:桁架上下料方案大概多少钱?
主要取决于跨距、轴数与料仓配置,中小件双机方案常见 15-40 万元,六机长跨距方案可达数十万元。具体以实际测算为准。
Q3:桁架和关节机器人上下料怎么选?
机床一字排布、工件规则选桁架(空中走料不占地面);机床分散布置或需复杂姿态操作选关节机器人,必要时配地轨扩展行程。
Q4:上下料桁架精度要多高?
把工件放进卡盘或定位销,各轴重复定位精度 ±0.05-0.1mm 足够;配合机床自定心卡盘与定位销,无需更高精度等级。
Q5:换产品型号时桁架要大改吗?
不大改。手爪换快换结构(10 分钟内换爪)、料仓调挡块、程序切换配方即可。新工件形态差异过大时才需改造料仓与手爪。

推广焊接和切割自动化相关技术。
✓ 24小时内回复
✓ 现场调试
✓ 售后服务人员提供周到服务
✓ 官方网站: www.xbjqrkj.cn
Copyright © 2024 新宝机器人科技(南通)有限公司 All Rights Reserved | 苏ICP备19061139号

